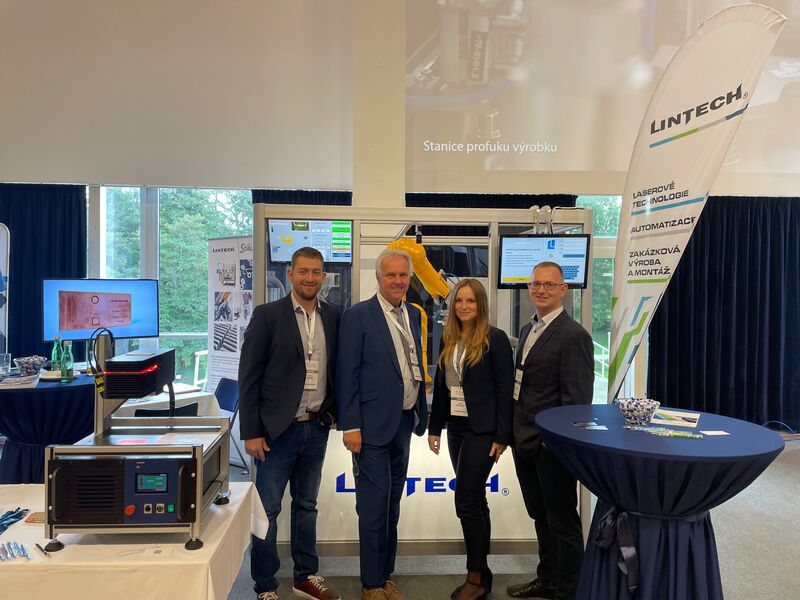
Eine Videodemonstration einer realen Anwendung in Form des Laserbohrens von Aluminiumrohren mit Wandstärken von 0,5 und 1,5 mm. Sehen Sie, wie das LINTECH-Entwicklungsteam die Laseranwendung fein abgestimmt hat.
Laserbohren ist eine der schwierigeren Laseranwendungenwenn Sie ein Ergebnis erzielen möchten, das sowohl von hoher Qualität ist als auch in kurzer Zeit produziert werden kann. Gepulste Laserquellen können erfolgreich zum Laserbohren eingesetzt werden, insbesondere im nahen Infrarot-Wellenlängenbereich, der gut mit den am häufigsten verwendeten industriellen Materialien (insbesondere Metallen) interagieren kann.
Diese spezielle Laserbohranwendung wurde von einem Team von LINTECH-Experten im eigenen Anwendungslabor mit mehreren verschiedenen Typen von gepulsten Nanosekunden-Lasernentwickelt, um ein umfassenderes Verständnis der beteiligten Phänomene und ihrer Auswirkungen auf den Bohrprozess zu erhalten.
Die Ergebnisse der Laserbohrversuche werden in einer Videodemonstration vorgestellt, speziell beim Bohren von Aluminiumrohren mit Wandstärken von 0,5 und 1,5 mm. Die Prozesszeit wurde auf ein Maximum von 0,5 und 4s optimiert, wobei die optimale Geometrie und Qualität des Bohrlochs erhalten blieb.
Es gibt mehrere Vorteile des Laserbohrens:
es ist ein berührungsloser Prozess,
das umgebende Material nicht beeinträchtigt wird,
ein hohes Maß an Lochgenauigkeit,
die Möglichkeit, an schwer zugänglichen Stellen zu bohren,
lange Lebensdauer der Technik,
ermöglicht sehr genaue und konsistente Ergebnisse,
bietet dem Benutzer vollständige Kontrolle – ein sehr zuverlässiger Prozess.
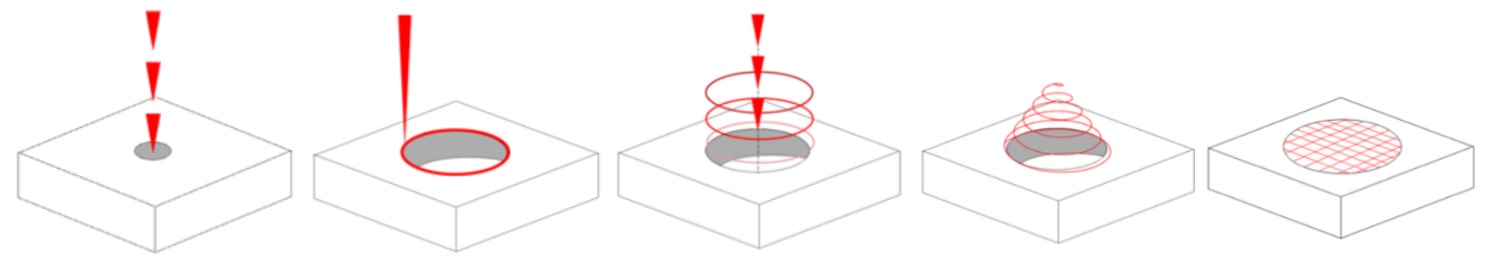
Es gibt eine Reihe von Bohrverfahren, deren Anwendbarkeit von der Dicke des zu bohrenden Materials und der Größe des benötigten Lochs abhängt, bis hin zu den Anforderungen an die Bearbeitungszeit und das resultierende Aussehen.
Für die dünnsten Materialien in Form verschiedener Folien ist es möglich, das Perkussionsbohren zu verwenden, bei dem das Material von einem oder mehreren sich wiederholenden Laserimpulsen durchbohrt wird. Das Ergebnis ist ein sehr schneller Prozess, aber die Größe der Löcher ist direkt von der Größe der Laserspur abhängig. Für größere Löcher und größere Materialstärken kann das kreisförmige oder spiralförmige Bohren erfolgreich eingesetzt werden. Hier ist es notwendig, die Ablenkung des Laserkopfes zu nutzen, um kreisförmige Schnittgeometrien zu erzeugen. Die größten Löcher werden am häufigsten erzeugt durch Gravieren (Sublimation des Materials im Lochbereich) oder durch direktes Ausschneiden. In manchen Fällen ist es ratsam, verschiedene Methoden mit unterschiedlicher Anzahl von Wiederholungen zu kombinieren, um ein optimales Ergebnis zu erzielen.
Der Bohrprozess wird von einer Vielzahl von Laserparametern beeinflusst, von denen die wichtigsten sind:
Laserpuls-Energie,
Länge der Laserpulse,
die Größe der Laserspur,
bei anspruchsvolleren Anwendungen die verwendete Bohrgeometrie zusammen mit dem Pulsabstand (d.h. die Kombination aus Pulsfrequenz und Strahlgeschwindigkeit).
Längere Pulse mit höherer Energie erreichen in relativ kurzer Zeit größere Tiefen, aber ihre Aktivität geht mit einer stärkeren Skalierung um das Loch herum einher. Kürzere Pulse mit geringerer Energie reagieren empfindlicher auf das Material, was zu einer geringeren Effizienz, aber einem besseren Erscheinungsbild des Lochs führt.
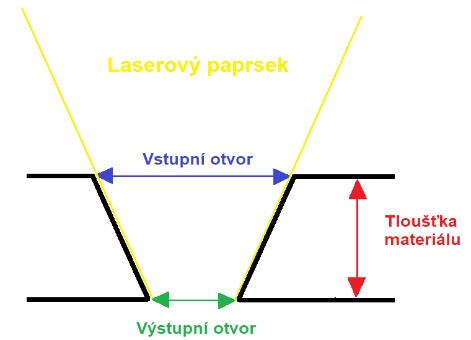
Beim Laserbohren von Materialien mit größerer Dicke müssen mehrere Phänomene beachtet werden, die sich negativ auf den Prozess auswirken. Aufgrund des konischen Profils des Laserstrahls sind auch die gebohrten Löcher konisch, d.h. das Eingangsloch ist immer größer im Durchmesser als das Ausgangsloch. Dies kann nur durch die Verwendung spezieller 3D/4D-Laserköpfe verringert werden. Da der Laserstrahl durch den Kopf normalerweise schräg abgelenkt wird, haben die Löcher an den Rändern des Laserfeldes eine deutliche Schräge. Diesem Phänomen kann auch durch die Verwendung einer so genannten telezentrischen Linse entgegengewirkt werden, die die Rechtwinkligkeit des Laserstrahls in allen Teilen des Laserfeldes aufrechterhält. Das letzte Phänomen ist der Verlust der Effizienz des Laserbohrens aufgrund einer Fehlfokussierung des Strahls. Das Problem der Fokussierung ist ziemlich kritisch, insbesondere bei größeren Materialstärken und kleinen Laseroptiken mit geringer Tiefenschärfe. Bei besonders dicken Materialwänden ist es notwendig, den Laserfokus während des Bohrvorgangs mehrmals zu ändern.
Laserbohren wird in verschiedenen Branchen eingesetzt, insbesondere in der Luft- und Raumfahrt, der Automobilindustrie, der Elektroindustrie und derMedizintechnik.
Video
Haben wir schon einmal zusammengearbeitet? Wir können Ihnen dabei helfen, die Möglichkeiten Ihrer Einrichtung nach Ihren Bedürfnissen zu erweitern.
Cookies und Verarbeitung von personenbezogenen Daten
Wir verwenden Cookies und andere Dienste für die Personalisierung von Inhalten, Werbung und Analysen. Wir teilen Informationen über Ihre Nutzung der Website mit Partnern, die diese mit anderen Daten kombinieren können, die sich aus Ihrer Nutzung ihrer Dienste ergeben. Indem Sie auf "Ich stimme zu" klicken, geben Sie uns die Erlaubnis, persönliche Daten und Cookies für personalisierte Inhalte, Werbung und Analysen zu verarbeiten.
Funktional und technisch (notwendige)
Immer aktiv
Notwendige Cookies und Dienste sind für das ordnungsgemäße Funktionieren und die Anzeige der Website unerlässlich und ermöglichen die grundlegende Navigation, das Ausfüllen von Formularen oder das Einloggen in gesicherte Bereiche.
Předvolby
Technické uložení nebo přístup je nezbytný pro legitimní účel ukládání preferencí, které nejsou požadovány odběratelem nebo uživatelem.
Analytisch
Analytics-Cookies und verwandte Dienste sind nützlich, um die Besucherzahlen zu verfolgen und Verkehrsquellen zu identifizieren, damit wir die Leistung unserer Website kontinuierlich verbessern können.Technické uložení nebo přístup, který se používá výhradně pro anonymní statistické účely. Bez předvolání, dobrovolného plnění ze strany vašeho Poskytovatele internetových služeb nebo dalších záznamů od třetí strany nelze informace, uložené nebo získané pouze pro tento účel, obvykle použít k vaší identifikaci.
Marketing
Some of our advertising partners may set cookies on our website. By granting consent, we may use the cookie or other personal information (phone, email or address) to create profiles based on your interests and then serve relevant advertising on other websites through advertising systems such as Meta Ads, Google Ads and Sklik.