Unternehmen LINTECHist in enger Zusammenarbeit mit SPIseit vielen Jahren. Als Integrator von Lasermodulen nutzt das Unternehmen die SPI-Technologie hauptsächlich für folgende Anwendungen Lasermarkierungund Lasergravuranwendungen. Neben der Herstellung von Lasersystemen bietet das Unternehmen seinen Kunden auch Design Center Services an. Als eines der wenigen Unternehmen auf dem tschechischen Markt sind sie in der Lage, ihren Kunden eine umfassende Lösung für Laseranwendungen zu bieten. Von der Beratung über den Entwurf von Lösungen bis hin zur Lieferung der kompletten Ausrüstung mit einem Lasersystem. Im Gegensatz zu den Wettbewerbern kann LINTECH individuelle Lösungen entsprechend der spezifischen Nachfrage und den Anforderungen des Kunden entwerfen.
Das Hauptbetätigungsfeld von LINTECH ist der Automobilsektor, der in der Tschechischen und Slowakischen Republik sehr verbreitet ist. In den letzten Jahren ist es dem Unternehmen dank der Zusammenarbeit mit einem deutschen Partner gelungen, sein Tätigkeitsfeld zu erweitern und derzeit Lasersysteme in ganz Europa zu liefern. Einer der Hauptgründe für den Erfolg von LINTECH ist der technische Hintergrund, den das Anwendungslabor bietet. Dank des eigenen Anwendungslabori sind sie in der Lage, mit den neuen Entwicklungen Schritt zu halten, die das Entwicklungszentrum des Unternehmens SPI bietet.
Eine neue Herausforderung für LINTECH Ingenieure
Vor ein paar Jahren kam LINTECH auf einer der Messen, an denen das Unternehmen regelmäßig teilnimmt, mit einem neuen Kunden in Kontakt, der sie bat, eine Lösung für seine Produktion zu entwickeln. Die Anwendung sollte die bestehende mechanische Markierung von Aluminiumgussteilen ersetzen. Die ursprüngliche Mikrostanztechnologie führte die Markierung der Gussteile außerhalb des primären Produktionsflusses an einer separaten Arbeitsstation durch. Außerdem befand sich diese Arbeitsstation nicht am Anfang des Produktionsprozesses, sondern war mehreren Produktionsvorgängen vorgeschaltet. Die Möglichkeit, die Produktionsdaten anhand des markierten 2D-Codes zurückzuverfolgen, war nicht ideal und aus Sicht der Effizienz unzureichend. Die Herausforderung für LINTECH bestand darin, ein Lasergerät zu entwickeln, das in Verbindung mit einem Roboterarm einen verbesserten Markierungsprozess ermöglicht und gleichzeitig das Risiko einer Verwechslung der Aluminiumgussteile durch manuelle Handhabung ausschließt.
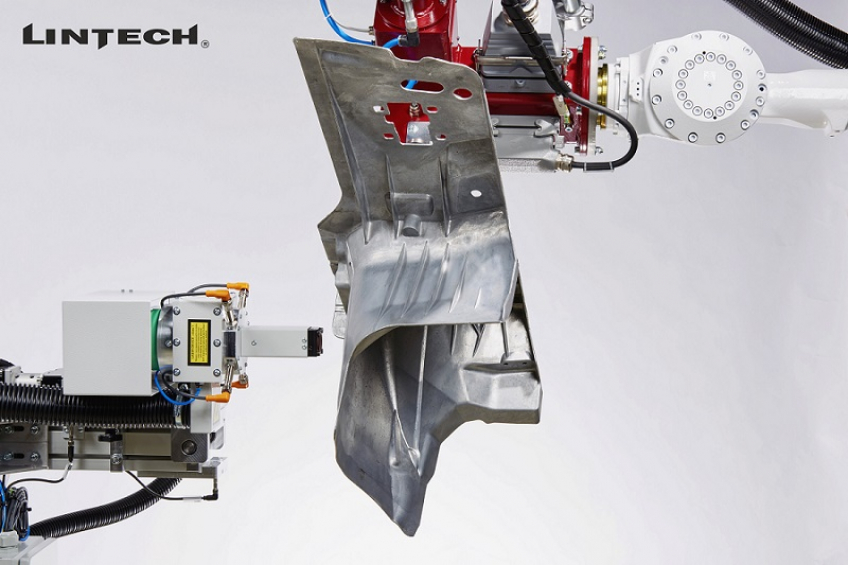
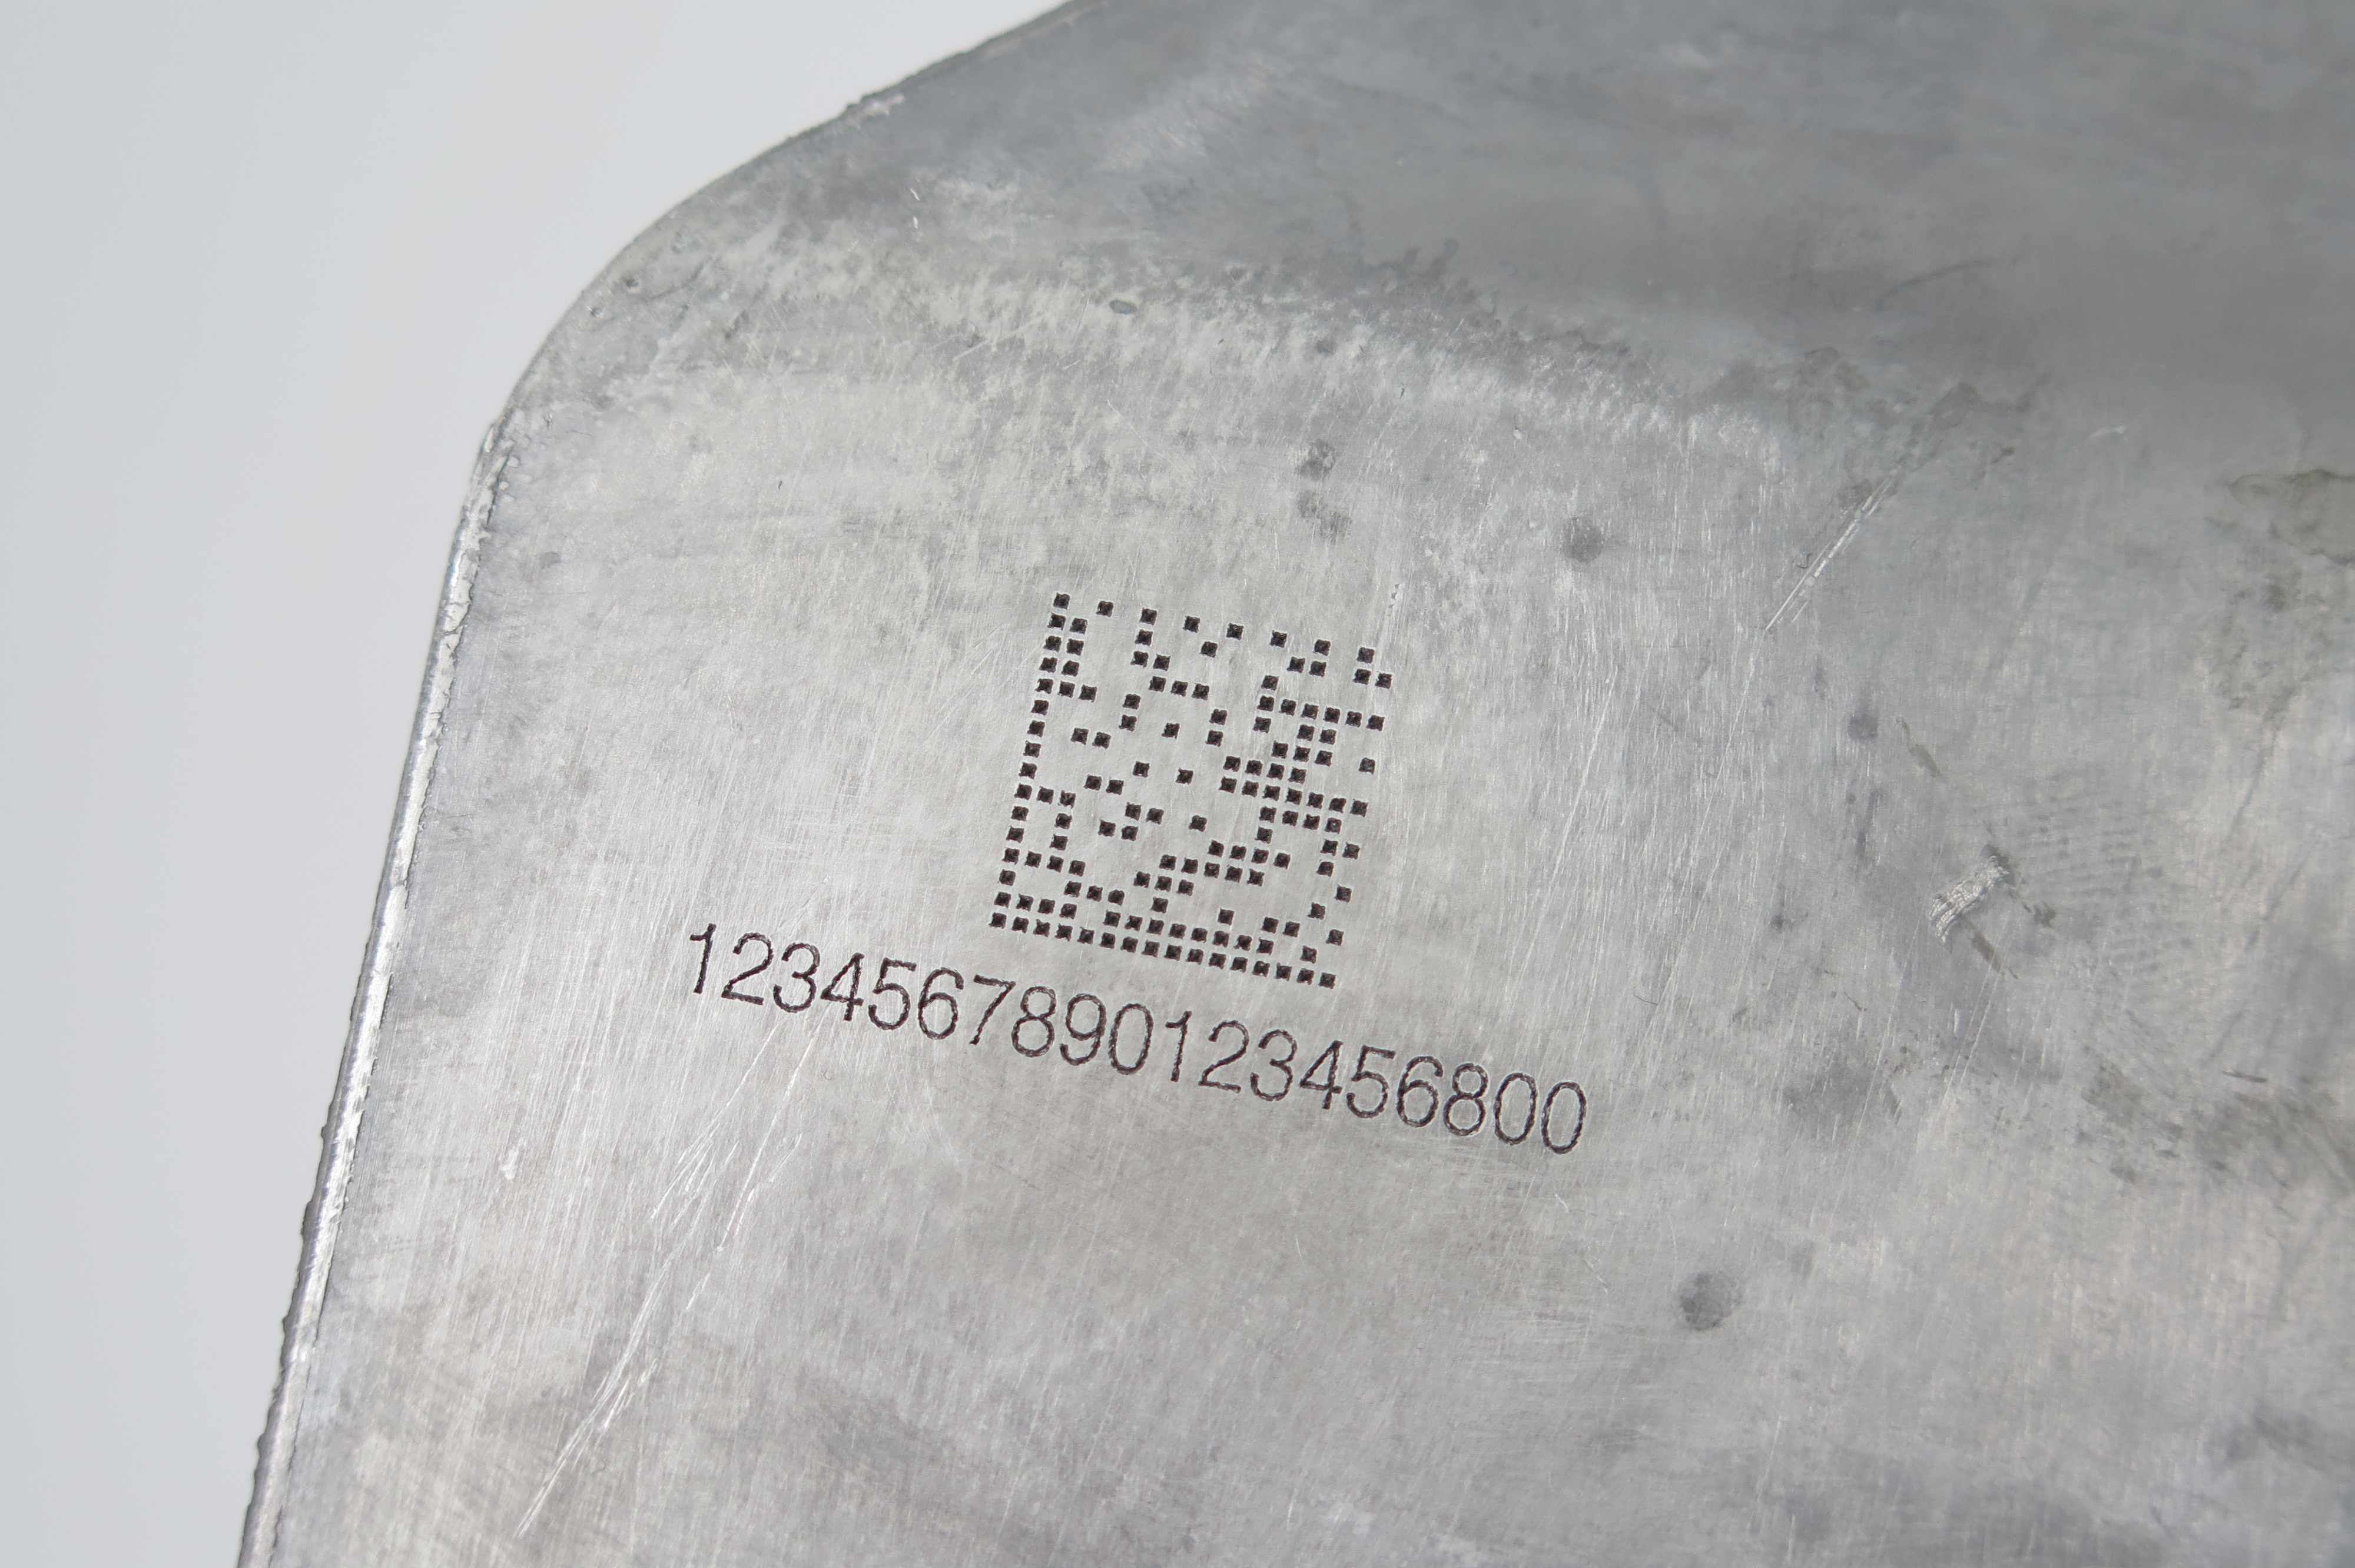
Die von LINTECH vorgeschlagene Lösung bestand darin, ein Lasergerät zu entwickeln – Laser-Sicherheitskopfder mit dem Roboterarm kompatibel ist und denDatamatrix-Code sofort nach der Entnahme aus der Gießmaschine, d.h. gleich zu Beginn des Produktionsprozesses, in das Aluminiumgussstück graviert. Die Markierung an diesem Punkt des Produktionsprozesses ermöglicht es, alle erforderlichen Attribute (genaue Gießzeit, Temperatur,…) in den markierten 2D-Code einzutragen und gleichzeitig eine Verwechslung der markierten Teile zu vermeiden.
Aus technischer Sicht brachte dies einige Herausforderungen mit sich. Das Produkt wurde mit einem Roboterarm aus der Gießmaschine entnommen. Anschließend wurde es in einem Wasserbad abgekühlt. Selbst nach dem Abkühlen lag die Temperatur des Produkts über 100°C. Jegliches Restwasser auf der zu bearbeitenden Oberfläche musste entfernt werden, um die Prozessstabilität zu gewährleisten. Gleichzeitig war auch ein Szenario möglich, bei dem das Produkt von der Gießmaschine direkt zur Markierung wandert und die Temperatur des bearbeiteten Teils 200°C übersteigt. Neben der Temperatur musste auch der Sicherheitsaspekt berücksichtigt werden, da die vorgeschlagene Anlage der Sicherheitsklasse 1 entsprechen musste.
Warum sollten Sie sich für einen Laser statt für eine Mikroklinge entscheiden?
In den meisten Fällen erfolgt die Markierung solcher Gussteile mit der Mikropunkt-Technologie. Der Mikropunkt erzeugt mit einer Hartmetallspitze kleine Vertiefungen in den Gussteilen, wobei jede Vertiefung ein einzelnes Modul im 2D-Code darstellt. Das Material wird von der Spitze relativ tief unter die Oberfläche des Teils gedrückt, was eine hohe Beständigkeit des markierten Codes gewährleistet. Die Geometrie der Vertiefung hängt von der Form der Spitze ab, insbesondere von ihrem Schleifwinkel.
Damit der 2D-Barcode leicht zu lesen ist, muss ein ausreichender Kontrast zwischen dem betroffenen und dem nicht betroffenen Material geschaffen werden. Es ist nicht möglich, den Kontrast durch eine standardmäßige Änderung der Oberflächenfarbe zu erzeugen, da die Oberfläche des Teils in nachfolgenden Arbeitsgängen stark behandelt wird und die Farbe von der Oberfläche verblasst. Der Mikropunkt färbt die Oberfläche des Materials nicht ein, sondern erzeugt einen Schatten in den gestanzten Vertiefungen, indem er sie entsprechend beleuchtet, um eine dunkle betroffene Oberfläche zu simulieren.
Ein ähnliches Prinzip zur Erstellung von 2D-Code wurde mit gepulsten Laser. Ein ausreichend starker gepulster Laser kann Module in Aluminiummaterial mit ähnlicher Effizienz gravieren wie ein Mikropunkt. Im Gegensatz zur Mikrobode haben lasergravierte Module jedoch eine Reihe von Vorteilen.
Der Laser ist sehr genau und hat eine hohe Wiederholbarkeit. Dadurch wird eine hohe Ähnlichkeit der einzelnen Module erreicht, was ein leichteres Ablesen ermöglicht. Die Wände der lasergravierten Module haben eine viel größere Rechtwinkligkeit, so dass sich besser Schatten bilden. Die Tiefe der Gravur hängt von der Anzahl der Wiederholungen des Graviervorgangs ab, der daher gut skalierbar ist, um das optimale Verhältnis zwischen Zeit und Tiefe zu erreichen. Der Laser kann selbst hochkomplexe Begleitmuster oder Logos mit großer Leichtigkeit und Qualität gravieren. Im Gegensatz zur Mikropunktgravur, bei der der Kontakt mit dem Material dazu führen kann, dass die Prägespitze abbricht und Ausschussmarkierungen entstehen, ist der Laserprozess sehr robust und stabil. Da der Laser während des Prozesses keine Kraft auf das Teil ausübt, ist es im Gegensatz zum Mikrobonding nicht nötig, das Teil während des Markierungsprozesses mit mehr Kraft zu halten.
Aufgrund der oben beschriebenen Tatsachen war die Qualität der mit dem gepulsten Laser eingravierten Codes bei den Verifikationsmessungen standardmäßig besser als bei den Codes, die mit Microblade, insbesondere nach nachfolgenden Oberflächenbehandlungen. Es stellte sich heraus, dass zur Gewährleistung der Lesbarkeit auch nach Oberflächenbehandlungen eine Gravurtiefe von 0,2 – 0,3 mm erforderlich ist, die mit dem Lasersystem mit dem SPI 100P-EP-Z Modul in etwa 10 s erreicht werden kann, wobei die Prozesszeit natürlich stark von der Größe und Granularität des Codes abhängt. Aufgrund seiner Strahlqualität von weniger als 1,6 und seiner hohen Durchschnittsleistung erwies sich der 100P-EP-Z Laser als sehr geeignet für den gesamten Vorgang.
Lösung
Um den engen Produktionsplan einhalten zu können, muss für die Gravur eingepulsterLaser mit einer durchschnittlichen Leistung von mindestens 70 W verwendet werden; mit einer höheren Leistung kann die Prozesszeit weiter reduziert werden. Auf der Grundlage von Langzeittests wurde der 100P-EP-Z als der am besten geeignete Laser für diese Anwendung ausgewählt, da er eine höhere Effizienz innerhalb der Anwendung erreicht. Im Vergleich zur 70-W-Variante betrug die Effizienzsteigerung etwa 30%. Als Fokussieroptik wurde die Linse F-theta 210 verwendet.
Diese Linse hat nicht nur eine geeignete Brennweite für das Design unseres Gehäuses, sondern bietet auch ein gutes Verhältnis zwischen der Größe der Lasergrundfläche und der flächigen Energiedichte. Dies ermöglicht eine effiziente und kontrollierte Gravur von großen Materialmengen pro Zeiteinheit.
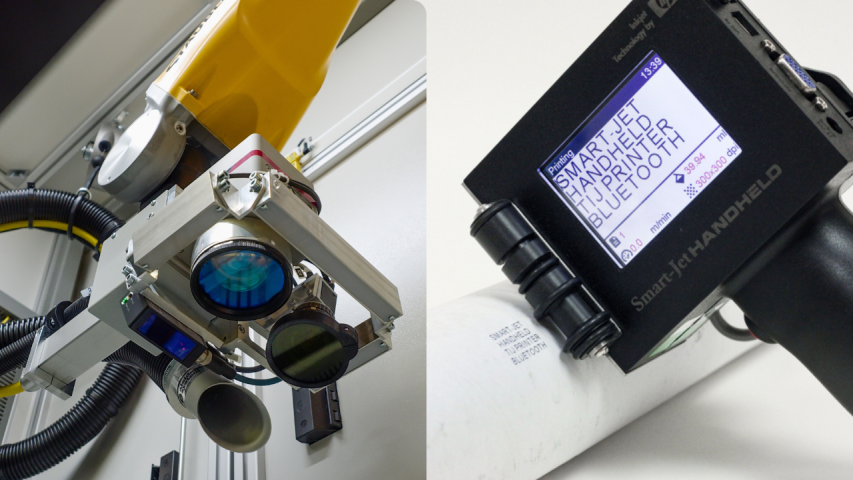
Natürlich gibt es bei der Verwendung von Lasern einige Fallstricke. Diese können jedoch durch geeignete Verfahren und Konstruktionsmaßnahmen erfolgreich umgangen werden. Die größte Herausforderung besteht darin, die erforderlichen Sicherheitsstandards für die Arbeit mit Lasern einzuhalten. Der Arbeitsstrahl muss wirksam von der Umgebung abgeschirmt werden, um die Sicherheitsklasse I zu erreichen. Dies wird durch eine Reihe von Sensoren unterstützt, die sich an einem speziellen Laserkopfgehäuse befinden und den Laser abschalten, sobald ein Leck im Laserbereich entdeckt wird. Da bei der Lasergravur eine große Menge an Ablagerungen entsteht, müssen diese während des Prozesses intensiv abgesaugt werden, damit der Laserstrahl die gravierte Oberfläche nicht erreichen kann.
Fazit
Die endgültige Form des von LINTECH entwickelten kompakten Laserkopfes hat alle Belastungs- und Sicherheitstests bestanden. Daher setzte er sich in der Ausschreibung gegen in- und ausländische Wettbewerber durch. Der Einsatz des LINTECH Abdeckkopfes und des gepulsten SPI-Faserlasers führte zu einer sehr positiven Kundenresonanz und die Integration dieser kompakten Abdeckköpfe wurde erfolgreich auf die Muttergesellschaft des Kunden LINTECH und damit auf praktisch alle ihre Tochtergesellschaften weltweit ausgeweitet.
Haben wir schon einmal zusammengearbeitet? Wir können Ihnen dabei helfen, die Möglichkeiten Ihrer Einrichtung nach Ihren Bedürfnissen zu erweitern.
Cookies und Verarbeitung von personenbezogenen Daten
Wir verwenden Cookies und andere Dienste für die Personalisierung von Inhalten, Werbung und Analysen. Wir teilen Informationen über Ihre Nutzung der Website mit Partnern, die diese mit anderen Daten kombinieren können, die sich aus Ihrer Nutzung ihrer Dienste ergeben. Indem Sie auf "Ich stimme zu" klicken, geben Sie uns die Erlaubnis, persönliche Daten und Cookies für personalisierte Inhalte, Werbung und Analysen zu verarbeiten.
Funktional und technisch (notwendige)
Immer aktiv
Notwendige Cookies und Dienste sind für das ordnungsgemäße Funktionieren und die Anzeige der Website unerlässlich und ermöglichen die grundlegende Navigation, das Ausfüllen von Formularen oder das Einloggen in gesicherte Bereiche.
Předvolby
Technické uložení nebo přístup je nezbytný pro legitimní účel ukládání preferencí, které nejsou požadovány odběratelem nebo uživatelem.
Analytisch
Analytics-Cookies und verwandte Dienste sind nützlich, um die Besucherzahlen zu verfolgen und Verkehrsquellen zu identifizieren, damit wir die Leistung unserer Website kontinuierlich verbessern können.Technické uložení nebo přístup, který se používá výhradně pro anonymní statistické účely. Bez předvolání, dobrovolného plnění ze strany vašeho Poskytovatele internetových služeb nebo dalších záznamů od třetí strany nelze informace, uložené nebo získané pouze pro tento účel, obvykle použít k vaší identifikaci.
Marketing
Some of our advertising partners may set cookies on our website. By granting consent, we may use the cookie or other personal information (phone, email or address) to create profiles based on your interests and then serve relevant advertising on other websites through advertising systems such as Meta Ads, Google Ads and Sklik.