Das Laserschweißen von Metallen ist eine der wichtigsten und relativ gut untersuchten Laseranwendungen. Bisher beruhte diese Anwendung im herkömmlichen Sinne hauptsächlich auf dem Einsatz von Hochleistungs-Dauerlasern zusammen mit einem Prozesskopf und der zugehörigen Prozessoptik.
Gepulste Laser – in der Regel Festkörperlaser, die mit einem Ablenkkopf und einer F-Theta-Linse kombiniert sind – werden heutzutage jedoch immer häufiger zum Metallschweißen eingesetzt. Kontinuierliche Hochleistungslaser finden natürlich nach wie vor ihre Anwendung, vor allem bei etablierten Anwendungen zum Schweißen von Materialien mit großen Dicken, bei denen ein hohes Maß an Durchschweißung erforderlich ist. Es gibt jedoch auch Anwendungen, bei denen relativ schwache Metallschichten geschweißt werden müssen und bei denen die oben genannten Laser nicht ganz ideal sind.
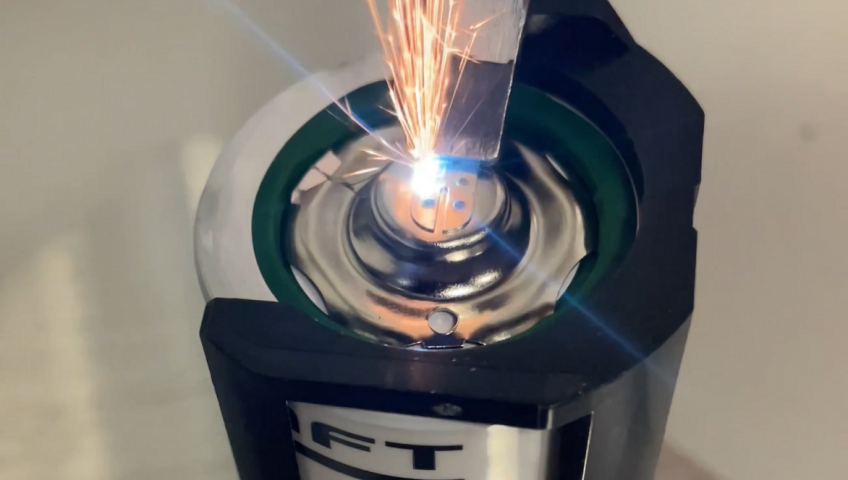
Ein solcher Fall ist das Laserkontaktschweißen. Diese Anwendung hat sich in letzter Zeit zu einem Trend entwickelt, auch aufgrund der intensiven Ausweitung der Nutzung von Batteriezellen als Energiequellen. Der Bereich der Elektromobilität ist einer der typischen Vertreter dieser Anwendung. Die Kontakte haben nicht nur eine sehr geringe Dicke, sondern sind sehr oft eine Kombination aus heterogenen, d.h. unterschiedlichen, metallischen Materialien wie Ni + Al oder Cu + Al. Beim Schweißen heterogener Werkstoffe mit kontinuierlichen Lasern bilden sich an den Verbindungsstellen der Schichten intermetallische Bereiche, die die Festigkeit der Schweißnaht verringern. Auch aus diesem Grund ist der Einsatz von gepulsten Lasern in diesem Fall vorzuziehen. Natürlich ist, wie bei jedem anderen Schweißen auch, ein guter thermischer Kontakt der geschweißten Schichten erforderlich, der in der Regel durch einen geeigneten Druckmechanismus unterstützt wird.
LINTECH nutzt sein Know-how, um mit Nanosekunden-Faserlasern mit niedriger Durchschnittsleistung heterogene Schweißnähte zu erzeugen. Diese Laser sind nicht nur in der Lage, selbst sehr unterschiedliche Materialien effizient zu verbinden, sondern bieten auch wirtschaftliche Vorteile, insbesondere im Vergleich zu kontinuierlichen Hochleistungslasern. Schweißnähte werden in der Regel als eine Gruppe von Punkten bestimmter Form und Größe ausgeführt, bei denen Material von der oberen Schicht auf die untere Schicht und umgekehrt übertragen wird. In geringerem Maße kommt es auch zur Bildung von Schmelze, was dazu führt, dass der negative Effekt des intermetallischen Bereichs unterdrückt wird. Ein weiterer bedeutender Vorteil ist der sehr kleine hitzebeeinflusste Bereich um die Schweißnaht herum, der das dünne Material nicht verformt und potenziell empfindliche Komponenten in der Nähe nicht beeinträchtigt.
Die Kontaktschweißzeiten liegen typischerweise in der Größenordnung von Sekunden und die erreichbare Schweißnahtfestigkeit kann bis zu 900 N in der Scherung und 200 N im Markt betragen. Diese Ergebnisse wurden in vielen durchgeführten Strahltests wiederholt bestätigt. Die Verwendung einer Schutzgasatmosphäre ist möglich und sogar ratsam, da sie das Schweißdesign und die Prozessstabilität verbessert. Die Verwendung einer Schutzgasatmosphäre ist jedoch nicht notwendig; die Schweißnaht behält ihre Qualitäten.
Wir haben die Machbarkeit dieser Anwendung bereits mehrfach getestet.