Traceability umožňuje včas rozpoznat chybu ve výrobě a určit původ a důvod jejího vzniku. Díky tomu lze předejít vzniku dalších defektních kusů a současně vyřadit již vyrobené díly, které snižují kvalitu dodávky. Dosah traceability však může být ještě významnější – umožňuje např. i zpětné dohledávání v případě vzniku zákaznické reklamace. V takovém případě je možné ze shromážděných dat určit, co mohlo být v minulosti příčinou vzniku reklamované chyby a výrobce tak může včas stáhnout zpět ke kontrole všechny díly, které s reklamovaným dílem sdílely výrobní proces v nejbližším časovém horizontu.
Traceability je zpravidla součástí MES systému (Manufacturing information systems) pro automatizaci výroby. V rámci sledování výrobků nese každý z dílů svoji vlastní identifikaci, podle které je rozeznáván. Jak díl prochází jednotlivými výrobními procesy, je aktualizován jeho výrobní status. Informační systém si tak vede záznam dílu pod jeho identifikační značkou o tom, jakými procesy již díl prošel a jak úspěšně.
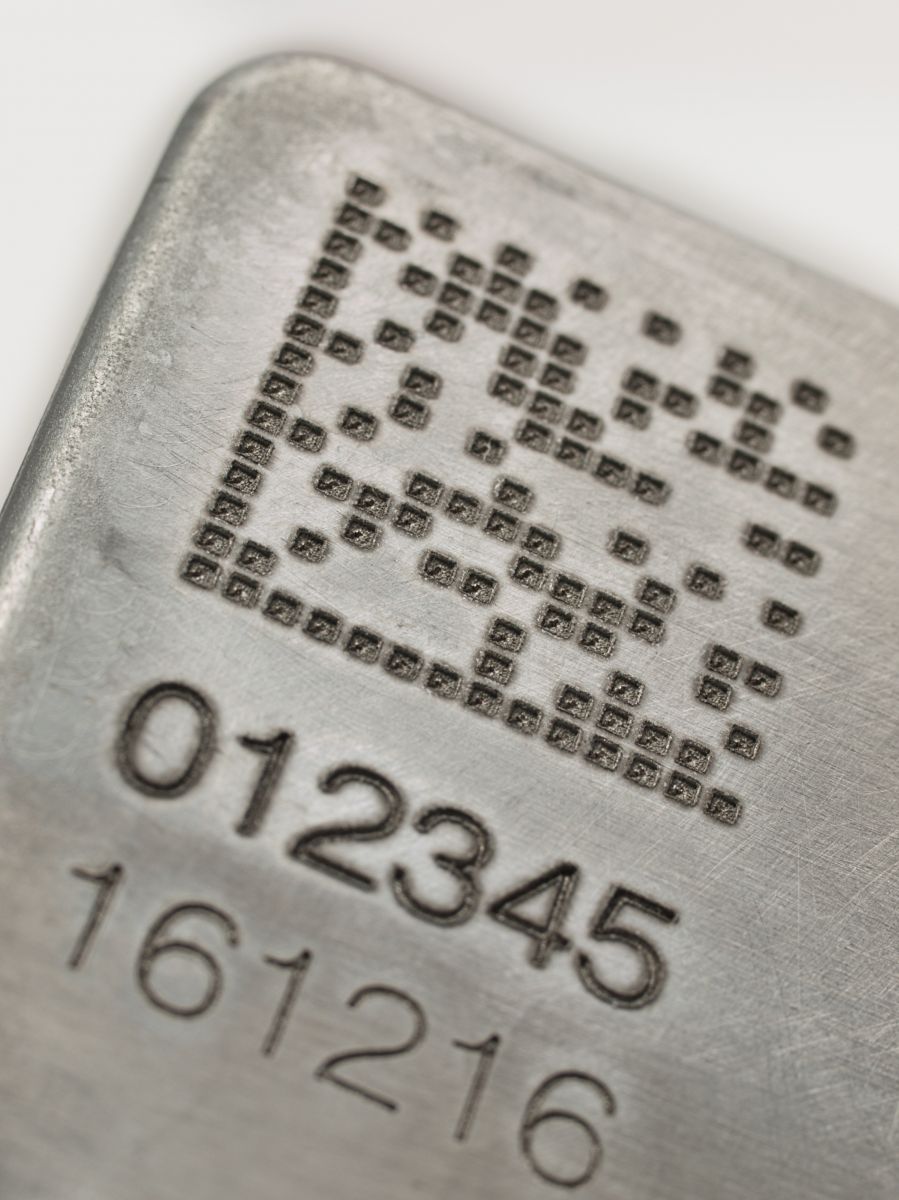
Aby bylo možné správně zavést sledování průběhu výroby, je nutné nejprve zajistit klíčový prvek – samotnou identifikaci dílu. Identifikace může mít mnoho různých podob a mohou na ní být kladeny rozličné požadavky. V případě automatizovaných výrob se nejčastěji využívají k identifikaci čárové kódy – ty mohu nést variabilní kódovanou informaci a mohou být jednoduše strojově čteny. V dnešní době jsou zdaleka nejpoužívanější 2D čárové kódy typu Datamatrix, umožňující nést velké množství informací na malé ploše a obsahují také algoritmus pro opravu vlastních chyb, díky čemuž mohou být načítány i při jistém stupni poškození.
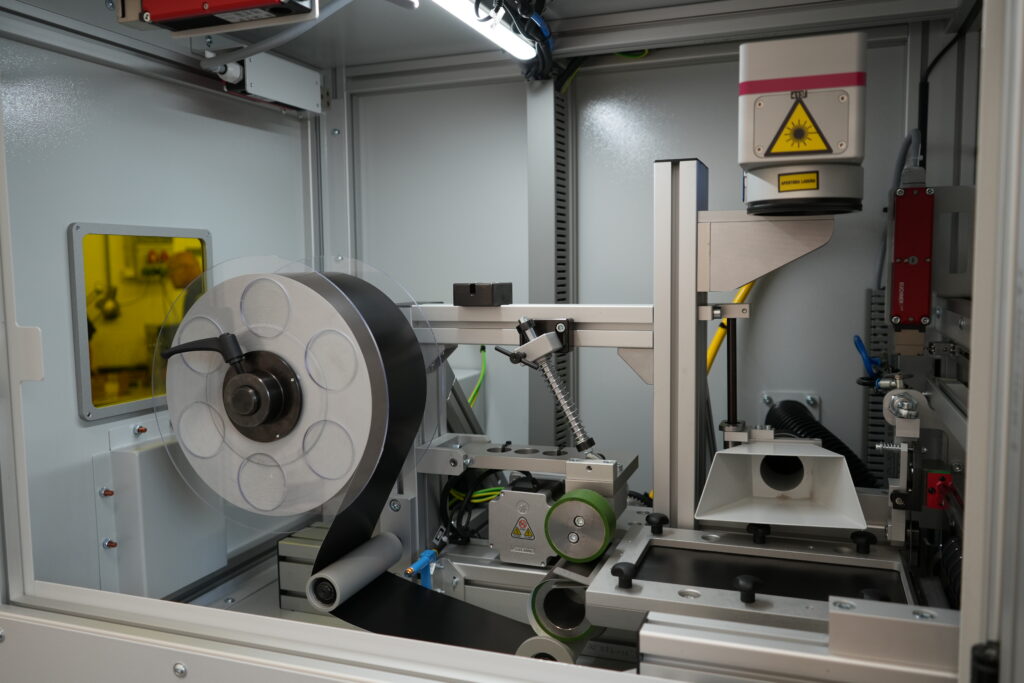
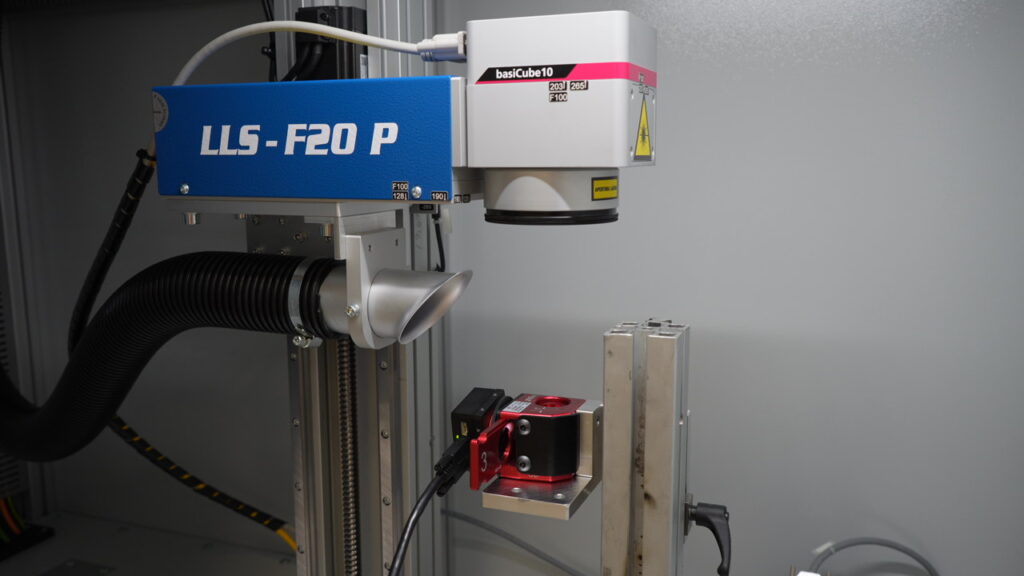
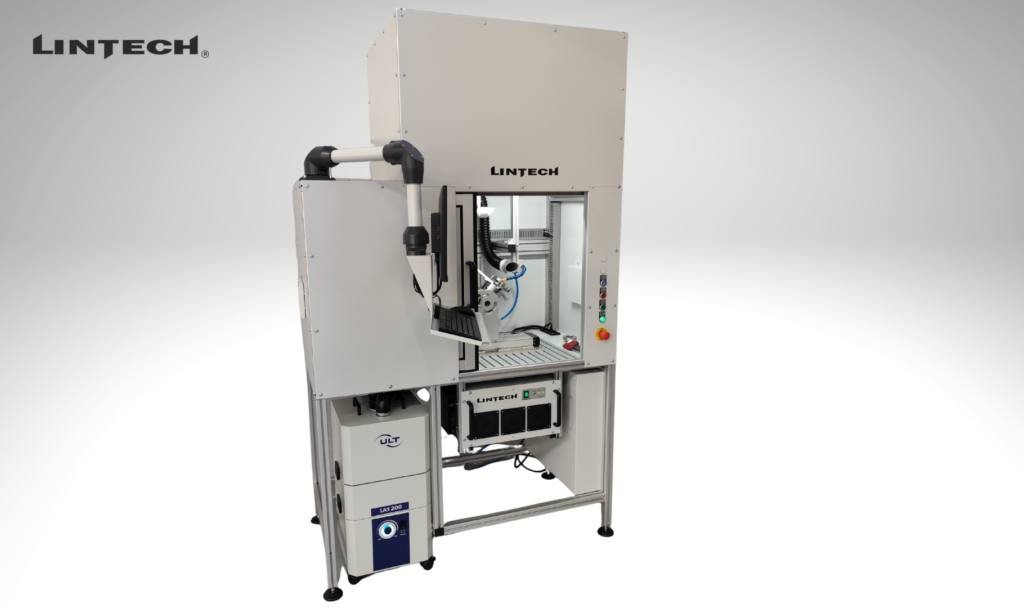
Pro vytváření identifikačních značek se nejčastěji využívá laserového značení z mnoha důvodů. Prvním z nich je obrovská variabilita – vzory lze velmi jednoduše měnit a editovat, což je při značení pomocí čárových kódů potřeba, protože kód na každém dílu nese jiné informace a má tedy i jinou podobu. Zpravidla je obsah kódovaných informací posílán do řídícího systému laseru z databáze výrobce jen těsně před tím, než se provede popis. Druhým důvodem je fakt, že laser vytváří velmi odolné až nesmazatelné popisy, protože svým působením ovlivňuje a mění materiál přímo. Zatímco v některých případech je požadavek na čitelnost identifikace dílu po celou dobu výrobního procesu, jindy musí být čitelnost zaručena po celou dobu životnosti dílu, aby byl díl rozpoznatelný i při jeho případné reklamaci. Mezi obrovské výhody provozu laseru patří v neposlední řadě i jeho bezúdržbovost a absence jakéhokoli spotřebního materiálu.
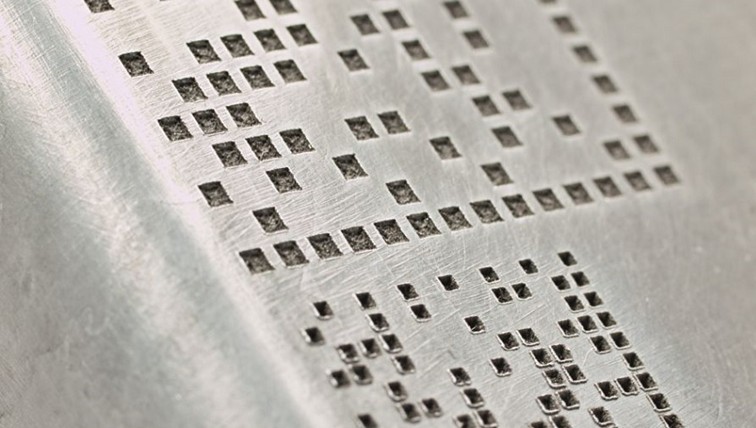
Existují provozy, kde je vytváření dílů složitější vzhledem k určitým požadavkům na jakost dílu. V některých případech je potřeba např. zachovat korozivzdornost materiálu i po tepelném ovlivnění laserovým paprskem, jindy je zapotřebí vytvořit kontrast pouze v několikamikrometrové ochranné vrstvě dílu bez jejího výrazného narušení nebo provést komplikované značení jen ve velmi úzkém času napnutého výrobního taktu. Naopak v případě, že má být díl po označení vystaven povrchové úpravě, je zapotřebí vytvořit popis do materiálu co nejhlouběji, aby byl čitelný i po ní.Pro tuto operaci se používá metoda tzv. laserového gravírování, kdy je značení cyklicky opakováno tak dlouho, dokud není materiál sublimován až do požadované hloubky.
A právě tuto aplikaci laserového gravírování zde uvádíme jako modelový případ .